
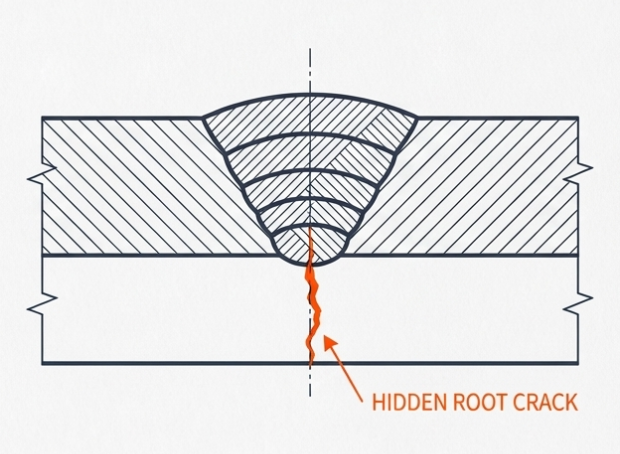
용접 비드에 금이 갔거나, 겉은 멀쩡한데 검사에서 융합 부족이 나왔다면 원인을 하나씩 짚어야 같은 결함이 반복되지 않습니다. 용접 결함의 종류는 많지만 현장에서 가장 자주 문제가 되는 것은 균열(Crack)과 융합 부족(Lack of Fusion)입니다. 이 글에서는 가로 균열, 세로 균열, 패스 간 융합 부족, 그루브 면 융합 부족 네 가지의 원인과 예방법을 정리합니다.
용접 결함을 방치하면 어떻게 되나요?
용접은 금속 구조물을 연결하는 핵심 공정이지만, 작업 조건이나 재료, 기술이 조금만 어긋나도 결함이 발생할 수 있습니다. 결함을 방치하면 구조물의 강도가 급격히 떨어지고, 심한 경우 붕괴나 화재, 폭발 같은 산업 재해로 이어질 수 있습니다.
대표적인 용접 결함은 크게 두 갈래로 나뉩니다. 용접부에 금이 가는 균열과, 금속이 완전히 붙지 않는 융합 부족입니다. 아래에서 각 결함이 어디에서 생기고 무엇 때문에 생기는지, 그리고 현장에서 어떻게 막을 수 있는지 차례로 살펴봅니다.
가로 균열(Transverse Crack)의 원인과 예방
가로 균열은 용접 진행 방향에 수직으로 발생하는 균열입니다. 비드 전체를 가로질러 나타나기 때문에 구조적 파단 위험이 매우 높으며, 고강도 강재나 합금강을 용접할 때 빈번하게 발생합니다.
주요 원인은 용접 후 금속 내부에 남는 높은 잔류 응력, 급격한 냉각에 따른 열 충격, 탄소 함유량이 높거나 합금 원소가 많은 강재의 사용입니다. 습기를 먹은 용접봉이나 플럭스를 쓰면 수소가 유입되어 균열을 부추기고, 과도한 용접 전류도 원인이 됩니다.
- 모재를 예열(Preheat)하여 급랭을 방지합니다.
- 용접 후 후열(PWHT) 처리로 잔류 응력을 완화합니다.
- 저수소계 용접봉을 사용하고, 건조기에 보관한 것만 씁니다.
- 과도한 전류 설정을 피하고 적정 입열량을 유지합니다.
세로 균열(Longitudinal Crack)은 왜 초층에서 자주 생길까요?
세로 균열은 용접 비드의 중심선을 따라 길게 발생하는 균열입니다. 다층 용접의 초층(Root Pass)에서 자주 나타나는데, 이 단계에서는 이음부 구속이 크고 비드 단면이 작아 응력을 견디기 어렵기 때문입니다. 겉으로 발견하기 어려운 경우가 많아 비파괴 검사(NDT)가 필수입니다.
원인으로는 과도한 열 입력, 구속력이 지나치게 강한 이음매 설계, 높은 구속 상태에서의 용접, 수소 유발 균열(Hydrogen-Induced Cracking), 모재와 맞지 않는 용가재 사용을 꼽을 수 있습니다.
- 이음매 설계를 최적화하여 구속력을 최소화합니다.
- 모재에 적합한 용가재를 선택하고 탄소당량(CE값)을 확인합니다.
- 패스당 에너지를 관리하여 입열량을 적정 수준으로 조절합니다.
- 다층 용접에서는 층간 온도를 철저히 관리합니다.
패스 간 융합 부족(Lack of Inter-Run Fusion)
다층(Multi-Pass) 용접에서 이전에 쌓은 층과 새로 쌓는 층 사이가 완전히 녹아 붙지 않는 결함입니다. 겉으로는 멀쩡해 보여도 내부에 층간 공동이 생기기 때문에 매우 위험합니다.
가장 흔한 원인은 이전 층의 슬래그 제거 미흡입니다. 여기에 전류가 낮아 이전 층이 충분히 녹지 않거나, 토치(전극) 각도가 부적절하거나, 이동 속도가 너무 빠른 경우에도 발생합니다.
- 각 층 용접 후 슬래그를 완전히 제거한 뒤 다음 층을 시작합니다.
- 적정 전류 설정으로 충분한 용입 깊이를 확보합니다.
- 전극 각도와 이동 속도를 일정하게 유지합니다.
- 층간 온도(Interpass Temperature)를 모니터링합니다.
그루브 면 융합 부족(Lack of Side Wall Fusion)
용접 금속이 모재의 측면 벽(Side Wall)과 제대로 붙지 않는 결함으로, 좁은 홈(Groove) 용접이나 두꺼운 판재에서 자주 나타납니다. 초음파 검사(UT)로 발견되는 경우가 많습니다.
전류가 낮아 측벽까지 열이 미치지 않거나, 전극 각도가 잘못되어 아크가 한쪽으로 쏠리는 것이 대표적인 원인입니다. 이동 속도가 너무 빠르거나 개선각이 부족한 불충분한 홈 가공도 원인이 됩니다.
- 측벽 방향으로 전극 각도를 적절히 조정합니다.
- 적정 전류 설정으로 측벽까지 용입을 확보합니다.
- 이동 속도를 줄여 충분한 용융 풀을 형성합니다.
- 홈 개선각과 루트 간격을 설계 규격대로 가공합니다.
용접 결함 유형 한눈에 비교
| 결함 유형 | 발생 위치 | 핵심 원인 | 핵심 예방 |
|---|---|---|---|
| 가로 균열 | 비드 수직 방향 | 잔류응력, 급냉, 수소 | 예열, 저수소 용접봉 |
| 세로 균열 | 비드 중심선 | 과입열, 높은 구속력 | 이음 설계 최적화 |
| 패스 간 융합 부족 | 층과 층 사이 | 슬래그 미제거, 저전류 | 층간 슬래그 완전 제거 |
| 그루브 면 융합 부족 | 용접부 측벽 | 저전류, 잘못된 각도 | 전극 각도·전류 조정 |
현장에서 바로 적용하는 예방 수칙 5가지
첫째, 적정 전류를 사용합니다. 모재 두께와 재질에 맞는 전류를 설정해야 하며, 과전류와 저전류 모두 결함의 원인이 됩니다. 둘째, 층간 슬래그를 완전히 제거합니다. 다층 용접에서 각 층마다 슬래그를 철저히 제거해야 패스 간 융합 부족을 막을 수 있습니다.
셋째, 올바른 전극 각도를 유지합니다. 작업각(Work Angle)과 진행각(Travel Angle)을 규정대로 유지하면 균일한 용입이 가능합니다. 넷째, 필요시 예열을 실시합니다. 두꺼운 강재나 합금강은 규정 온도로 예열하여 균열을 예방합니다.
다섯째, 건조된 용접봉을 사용합니다. 피복 아크 용접봉은 건조기(오븐)에서 보관한 것을 써야 하며, 수분을 흡수한 용접봉은 수소 유발 균열의 주요 원인입니다. 일반적으로 300~350°C에서 1~2시간 건조한 뒤 사용합니다. 위더스에서도 용접봉 상담 시 보관 상태를 먼저 확인하는 이유가 여기에 있습니다.
자주 묻는 질문
용접 균열은 왜 생기나요?
잔류 응력, 급격한 냉각, 수소 유입, 과도한 입열이나 구속이 겹칠 때 생깁니다. 가로 균열은 잔류 응력과 수소, 세로 균열은 과입열과 구속력이 주된 원인이므로 예열과 저수소 용접봉, 이음 설계와 입열량 관리로 대응합니다.
용접 융합 부족은 겉으로 확인할 수 있나요?
대부분 겉으로는 확인하기 어렵습니다. 패스 간 융합 부족은 내부 층간 공동으로, 그루브 면 융합 부족은 측벽에서 생기기 때문에 초음파 검사(UT) 같은 비파괴 검사로 발견하는 경우가 많습니다.
용접봉 건조는 몇 도에서 얼마나 해야 하나요?
일반적으로 300~350°C에서 1~2시간 건조한 뒤 사용합니다. 수분을 흡수한 용접봉은 수소 유발 균열의 주요 원인이므로 저수소계 용접봉은 건조기에 보관한 것만 쓰는 것이 원칙입니다.
가로 균열과 세로 균열은 무엇이 다른가요?
발생 방향과 원인이 다릅니다. 가로 균열은 진행 방향에 수직으로 비드를 가로지르며 잔류 응력과 수소가 주원인이고, 세로 균열은 비드 중심선을 따라 길게 생기며 과입열과 높은 구속력이 주원인입니다.
결함이 반복되면 무엇부터 점검해야 하나요?
전류 설정, 슬래그 제거, 전극 각도, 예열 여부, 용접봉 보관 상태의 다섯 가지를 순서대로 점검합니다. 이 다섯 항목이 이 글에서 다룬 네 가지 결함의 원인을 대부분 포함하며, 그래도 원인이 잡히지 않으면 모재와 용가재 조합을 위더스 기술 상담에서 함께 검토하는 것이 빠릅니다.
핵심 정리
가로 균열은 잔류 응력과 수소가 원인이므로 예열과 저수소 용접봉으로 예방하고, 세로 균열은 과입열과 구속력이 원인이므로 이음 설계와 입열량 관리로 막습니다. 패스 간 융합 부족은 슬래그와 저전류가 원인이므로 층간 청소를 철저히 하고, 그루브 면 융합 부족은 전극 각도와 전류를 최적화해 대응합니다. 용접 결함은 발생 전 예방이 최선이며, 발생 후에는 비파괴 검사(NDT)로 조기에 발견하는 것이 중요합니다.
작업 조건에 맞는 검토가 필요하면 위더스 기술 상담으로 문의해 주세요.
(주)위더스 — 산업용 용접기 전문 유통 · 전화 031) 499-2006 · www.weldingkorea.co.kr · 경기도 시흥시 엠티브이26로 23
답글 남기기